以下是:云南省普洱市埋刮板输送机为您服务的产品参数
以下是:云南省普洱市埋刮板输送机为您服务的图文视频
【衡泰】业务覆盖多领域场景,主营
德宏螺旋输送机、
昆明震动给料机、
大理粉尘加湿搅拌机、
文山斗式机、
玉溪粉尘加湿搅拌机等产品服务。
埋刮板输送机为您服务_
衡泰重工机械制造(普洱市分公司),固定电话:
【13731735184】,移动电话:
【13731735184】,联系人:
刘女士,云南省普洱市江城哈尼族彝族自治县勐烈镇勐烈大道产业集聚区江城绿色产业创业园10幢。 云南省,普洱市 西汉,思茅地区属哀牢地。清代,实行“改土归流”,于雍正七年(1729年),将车里宜慰司所辖澜沧江以东思茅、普腾、勐乌、乌得、整董、橄榄坝等六版纳分出设普洱府。1953年3月28日,云南省普洱区专员公署改为云南省思茅专员公署。2003年10月30日,撤销思茅地区,设立地级思茅市。2007年1月21日,思茅市更名为普洱市。2018年12月29日,民委关于命名普洱市为“全国民族团结进步创建示范市”。
想要更直观地感受埋刮板输送机为您服务产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!
以下是:云南普洱埋刮板输送机为您服务的图文介绍


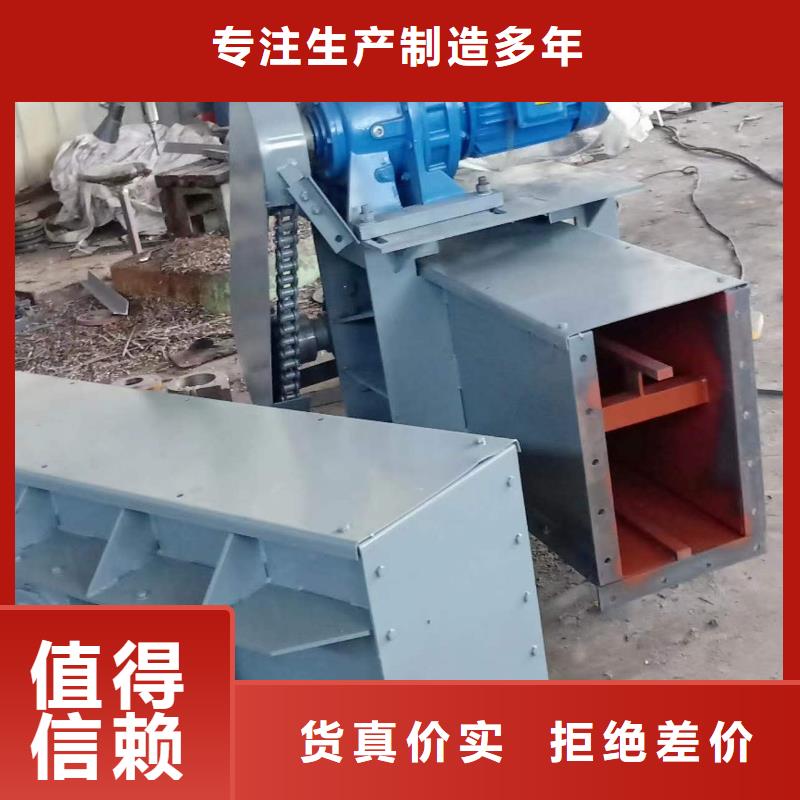
云南普洱埋刮板输送机在水平输送时,物料受到刮板链条在运动方向的压力及物料自身重量的作用,在物料间产生了内摩擦力。这种摩擦力保证了料层之间的稳定状态,并足以克服物料在机槽中移动而产生的外摩擦力,使物料形成连续整体的料流而被输送。埋刮板输送机在水平输送时,物料受到刮板链条在运动方向的压力及物料自身重量的作用,在物料间产生了内摩擦力。这种摩擦力保证了料层之间的稳定状态,并足以克服物料在机槽中移动而产生的外摩擦力,使物料形成连续整体的料流而被输送。电机绝缘等级≥F级 | 三、核心部件制造工艺:控制精度与强度,避免先天缺陷# 1. 链条制造工艺(以圆环链为例)- 成型→焊接→热处理→检测 四步核心流程: 1. 线材成型:Φ18mm合金钢线材经冷拔(直径公差±0.1mm)后,用圆环成型机弯制成链环(半径公差±0.2mm); 2. 焊接:采用闪光对焊(矿山链)或激光焊接(高精度链),焊接后去除飞边(保证链环光滑,避免卡阻); 3. 热处理:整体调质(860℃淬火+580℃回火),确保链环整体强度均匀;再对焊接接头局部补淬(提高接头韧性); 4. 检测:逐节做拉力试验(加载至破断拉力的80%,无变形为合格);磁粉探伤(检测焊接裂纹,Ⅱ级合格)。# 2. 机槽制造工艺- 切割→折弯→焊接→探伤 流程: 1. 板材切割:用数控等离子切割机切割Q355B或NM400钢板(机槽侧板、底板),尺寸精度±1mm; 2. 折弯成型:侧板折弯成U型(角度90°±0.5°),避免直角处应力集中(可做R5mm圆弧过渡); 3. 焊接:采用机器人CO?气体保护焊(焊接电流200-250A,电压24-28V),先焊内侧焊缝(保证密封性),再焊外侧加强焊缝;焊接前预热至100-150℃(防止冷裂纹); 4. 检测:超声波探伤(检测焊缝内部缺陷,Ⅱ级合格);水压试验(机槽注水0.3MPa,30分钟无渗漏,防物料漏洒)。# 3. 链轮制造工艺- 锻造→加工→淬火→精磨 流程: 1. 锻造成型:40Cr钢坯经自由锻(重载)或模锻(轻载)成链轮毛坯,锻后正火(锻造应力); 2. 粗加工:数控车床车削外圆、内孔(内孔与轴配合精度H7),留0.5mm精加工余量; 3. 齿形加工:数控滚齿机加工齿形(模数、压力角按链条参数匹配,如圆环链常用模数10),齿形精度±0.05mm; 4. 热处理:齿面高频淬火(感应加热温度900-950℃,保温5-8秒,淬火后低温回火200℃),保证齿面硬度HRC48-55,心部韧性HB220-250; 5. 精磨:磨齿机精磨齿面(表面粗糙度Ra≤1.6μm),确保啮合顺畅。 四、整机装配与调试工艺:保证精度匹配,验证运行稳定性# 1. 装配工艺(按“机头→机身→机尾→链条”顺序)- 机头装配: 1. 机头架固定在混凝土基础上(水平度≤0.1mm/m,用水平仪校准); 2. 减速器与机头架连接(输入轴与电机轴同轴度≤0.1mm,用百分表检测); 3. 主动链轮安装在减速器输出轴上(键连接,轴向窜动量≤0.2mm),加装防护罩(间隙≤12mm,防手指伸入)。 - 机身与机尾装配: 1. 中部槽逐节拼接(相邻机槽对接错口≤3mm,用哑铃销连接,螺栓预紧力矩按规格设定,如M20螺栓预紧力矩300N·m); 2. 机尾架安装(与机头架中心线偏差≤5mm,用拉线法校准),调整张紧装置(丝杠张紧预留50mm调节量,液压张紧预压至0.3MPa)。 - 链条与刮板装配: 1. 链条绕经机头主动链轮、机尾从动链轮,刮板通过螺栓与链条连接(螺栓防松方式:双螺母或防松垫圈,预紧力矩≤螺栓屈服力矩的80%); 2. 调整链条张紧度(空载时,机头与机尾中间链条量30-50mm,用手按压检测)。# 2. 调试工艺(分“空载→负载”两步)- 空载调试(运行2小时): 1. 启动前检查:确认各连接螺栓无松动,保护装置(急停、跑偏)功能正常; 2. 运行监测:记录电机电流(空载电流≤额定电流的30%)、轴承温度(≤70℃,用红外测温仪检测)、链条跑偏量(≤30mm)、噪音(≤85dB,用声级计测量); 3. 问题处理:若链条跑偏,调整机尾张紧装置(单侧微调,每次调整量≤5mm);若轴承过热,检查润滑脂(填充量1/2-2/3轴承空间)。 - 负载调试(按额定输送量的50%→80%→→125%阶梯加载): 1. 50%负载:验证物料输送顺畅性(无堵料、洒料),调整进料口布料装置(保证物料均匀分布); 2. 负载:记录电机电流(≤额定电流)、链条拉力(用张力传感器检测,≤拉力阈值); 3. 125%过载测试:运行30分钟,过载保护器应在10-30秒内触发停机(验证保护有效性)。 五、安装与运行维护工艺:确保现场适配与长期可靠# 1. 现场安装工艺(结合现场条件调整)- 基础施工:矿山井下用锚杆固定机头/机尾架(锚杆抗拉强度≥100kN);露天场景需做混凝土基础(C30混凝土,厚度≥300mm,养护7天); - 与前后设备对接:进料口与给料机(如振动给料机)对接间隙≤10mm(防物料漏洒);出料口与后续设备(如破碎机)高度差≥200mm(防物料堆积); - 防爆与防腐处理:矿山场景需做接地(接地电阻≤4Ω),电气部件防爆等级≥Ex d IIB T4;化工场景机槽内外涂防腐漆(环氧富锌漆,干膜厚度≥80μm)。# 2. 运行维护工艺(结合之前对话的维护要点)- 日常维护:每日检查链条张紧度、刮板螺栓;每周润滑链条(粉尘场景用二硫化钼锂基脂,3天/次)、测链环磨损量;每月检测电机绝缘电阻(≥0.5MΩ)、减速器油位; - 故障处理:卡链时立即停机清理异物,断链时更换同规格链节(禁止混用不同型号),链轮磨损超1/3时同步更换(避免新链条快速磨损); - 定期检修:每6个月做整机精度校准(机头机尾同轴度、机槽水平度);每年做链条无损检测(磁粉探伤,排查疲劳裂纹)。 六、工艺优化方向(行业趋势)1. 轻量化工艺:采用铝合金机槽(重量减轻40%)、碳纤维刮板(耐磨且轻),适配港口、物流等大运量、长距离场景; 2. 智能化工艺:装配物联网传感器(温度、振动、张力),通过PLC系统实现“预测性维护”(如链条磨损量超标时自动报警); 3. 绿色工艺:链条采用循环再生钢(降低碳排放30%),机槽焊接用无飞溅焊材(减少废料),润滑剂用生物降解型(符合环保要求)。若需针对某一细分场景(如矿山综采面刮板输送机、食品级刮板输送机)的工艺细节,或某一部件(如高温链条、防爆电机)的制造工艺展开,可随时告诉我,我会补充专项工艺方案。


云南普洱刮板输送机的安装需要以下专业工具及辅助设备,具体分类如下:一、基础安装工具起重设备?包括手拉葫芦(5吨以上)、吊装带、钢丝绳等,用于吊装机头、机尾及中部槽等重型部件?。紧固工具?扭矩扳手(用于螺栓预紧力控制)套筒组(匹配E型螺栓、连接螺栓等规格)液压扳手(大型螺栓拆卸)?测量与校准工具?激光水平仪(校正中部槽平直度)钢卷尺、游标卡尺(检查链条间距及部件尺寸)?二、链条安装专用工具紧链装置?液压紧链器(如DYTF-60000/5型电液推杆)配合阻链器使用,用于调整链条张力?。00:04 链条组装步骤00:07 链条长度和运输00:11 现场组装00:13 链条前后顺序00:20 Ms埋刮板输送机精铸链安装注意事项链条辅助工具?链条支撑钢管(防止链条)倒“凵”字形工装支架(便于链条穿入溜槽)?三、润滑与调试工具润滑设备?锂基润滑脂枪(用于链轮轴承注油)及3号润滑脂?。电气检测工具?万用表、兆欧表(检查电机及电路绝缘性)?。四、防护工具阻链器、压柱(机头2根、机尾1根)及防滑撬杠,确保安装过程稳定?。注:工具选择需根据机型(如SGZ1000/1400或XGB18/315)调整,部分特殊工具如自动伸缩机尾组件需配套液压系统?。安装刮板输送机时需注意以下关键事项,结合技术规范与要求:一、基础安装标准“三平三直一稳”原则?三平?:溜槽接口平、电机与减速机底座平、对轮中心线接触平?。三直?:机头/溜槽/机尾直线排列,电机与减速机中心对齐,链轮轴线垂直?。一稳?:整机运行无摆动,振动幅度需控制在允许范围内?。精度要求?中部槽接缝错位≤3mm,直线度偏差≤1/500,水平误差≤3‰?。二、关键部件安装要点机头与机尾?机头需固定于采空区侧(单机牵引)或两侧(双机牵引),减速器连接螺栓必须紧固?。机尾与中部槽对接后需打压柱固定(机头2根、机尾1根)?。中部槽与刮板链?中部槽安装方向应从机头向机尾逐段铺设,搭接板朝向机尾?。刮板链螺栓头需朝向运行方向,链松紧度以机头链轮下部有2-3个松弛环为宜?。00:00 刮板输送机的运输方式00:05 倾斜运输的倾角限制00:13 防滑装置的安装00:17 刮板输送机的弯曲允许范围三、与调试紧链操作?使用液压紧链器调整张力,避免过紧卡链或过松飘链?。试机检查?空载试运转时需点动确认电机转向,观察链条是否跑偏或卡阻。信号装置需符合间距要求,确保紧急停机功能有效。四、特殊场景要求倾斜运输?:需加装防滑装置,并调整链条张力防止下滑。综采工作面?:建议地面预组装中部槽以效率。注:所有连接螺栓需达到规定预紧力,润滑系统需注满中负荷齿轮油并保压24小时无泄漏。

云南普洱刮板链的材质选择是决定刮板输送机核心性能的关键因素之一,直接影响设备的使用寿命、运行可靠性、能耗水平及性能,甚至间接影响维护成本与生产效率。 1. 直接决定刮板链及整机使用寿命材质的耐磨、抗疲劳、耐腐蚀性能,是决定刮板链寿命的核心,进而影响整机的更换周期。- 耐磨性:若材质硬度不足(如未经过淬火的普通碳钢),刮板与中部槽、链环与链轮的磨损速度会加快,可能导致刮板链提前失效,原本能用2年的链条可能仅用6-8个月就需更换。- 抗疲劳性:刮板链长期承受循环拉伸载荷,若材质的抗疲劳强度低(如杂质含量高的劣质合金钢),链环易出现疲劳裂纹,缩短使用寿命,而23MnNiMoCr54等优质合金钢材的抗疲劳性能可使链条寿命延长2-3倍。- 耐腐蚀性:在潮湿或酸碱环境中,若未选用不锈钢(如304、316L),普通合金钢会快速锈蚀,链环强度下降,可能导致链条断裂,寿命大幅缩短。 2. 影响设备运行故障率与停机时间材质性能不匹配工况时,会直接引发刮板链相关故障,导致设备频繁停机。- 强度不足:若材质抗拉强度低于实际工况需求(如重载输送时用了低强度钢材),链环易被拉断,需停机更换链条,单次停机可能长达数小时,影响生产进度。- 韧性不足:物料落差大时(如进料口),若材质韧性差(如淬火过度的钢材),链环受冲击易脆断,引发跳链、卡链故障,甚至损坏机头链轮等关联部件。- 耐磨不足:链环或刮板磨损过快会导致链条松紧度失衡,引发与链轮啮合不良、刮板刮料不彻底等问题,需频繁停机调整或维修。 3. 关联设备运行能耗与动力需求材质的摩擦系数和自身重量,会间接影响设备的能耗水平。- 摩擦系数:若材质表面光滑度低或未做耐磨处理(如普通钢材未渗碳),刮板与中部槽的摩擦阻力会增大,电机需输出更大功率才能维持运行,长期下来能耗会增加10%-15%。- 自身重量:若在满足强度的前提下选用轻量化材质(如高强度低合金钢材),链条自身重量减轻,电机驱动负荷降低,可减少空载能耗,尤其对长运距刮板输送机影响更明显。 4. 决定设备运行等级材质的可靠性直接关系到刮板输送机的运行,避免重大事故。- 抗断裂能力:刮板链是设备的“承重核心”,若材质强度、韧性不足导致断链,高速运动的链条可能弹出槽体,或堆积的物料坍塌,危及现场操作人员。- 高温稳定性:在冶金高温工况中,若未选用耐热钢(如12Cr1MoV),普通钢材会在高温下软化、变形,导致链条失效,可能引发设备卡堵甚至火灾风险。要不要我帮你整理一份刮板链材质-设备性能影响对照表?按“材质特性-影响的设备性能-具体表现”分类,方便你快速判断不同材质选择对设备运行的实际影响。


云南普洱刮板输送机的要求需覆盖设备防护、电气合规、物理隔离、操作规范四大核心,从硬件设计到人为操作全流程规避风险,尤其针对矿山、化工等高危应用场景需更严格。 1. 核心保护装置:杜绝设备故障引发事故 断链/断带保护:必须配备断链(或断带)检测装置,当链条断裂、打滑或张紧力不足时,能自动触发停机,防止刮板或链条甩出伤人。 过载保护:通过扭矩限制器、电流监测等方式,当电机过载(如物料堵塞、卡阻)时,立即切断电源,避免电机烧毁或传动部件损坏引发连锁风险。 防跑偏保护:机身两侧需安装跑偏传感器,当刮板或输送带偏离轨道超过设定范围时,设备自动报警并停机,防止机身变形或物料洒漏堆积。 紧急停机装置:沿输送机全长每1015米需设置1个紧急停机按钮(或拉绳开关),按钮需醒目且易于操作,确保任何位置的人员都能快速切断电源。 2. 电气系统:适配工况防漏电/防爆 防爆设计(特殊场景必备):矿山、化工等存在易燃易爆气体/粉尘的场景,电气部件(电机、控制柜、接线盒)必须符合防爆标准(如Ex d IIB T4),避免电火花引燃环境介质。 防尘防水:电气箱、接线端口需做IP54及以上防护,防止粉尘、水汽进入导致短路或漏电,潮湿环境需额外做防腐处理。 接地可靠:设备金属外壳、电机、控制柜必须单独接地,接地电阻≤4Ω,避免漏电时人员触电。 3. 物理隔离与防护:防止人员接触危险部件 运动部件封闭:机头、机尾的传动装置(如链轮、减速器)必须加装防护罩,刮板运行区域(机槽上方)需覆盖密封盖板,严禁裸露运动部件。 机身防护栏:输送机两侧(尤其是有人通行的区域)需设置高度≥1.2米的防护栏,栏间距≤12厘米,防止人员误入或肢体接触刮板。 警示标识:机身显著位置需张贴“禁止跨越”“设备运行中”“小心夹伤”等警示标志,夜间或光线不足场景需搭配警示灯。 4. 操作与维护规范:人为操作零失误 开机前检查:每次启动前必须确认刮板、链条无变形卡阻,保护装置(急停、跑偏、过载)功能正常,物料无堵塞,方可空载启动。 严禁违规操作:运行中禁止用手清理机槽内的物料、触摸运动部件;禁止跨越输送机(需走专用通道或过桥);禁止在设备上堆放工具、杂物。 维护:检修时必须切断总电源并挂“有人工作,禁止合闸”警示牌,必要时派专人监护;更换链条、刮板时需用支架固定机身,防止部件坠落。为帮你更直观落地管控,我可以整理一份刮板输送机检查对照表,包含每日开机前、运行中、每周维护的关键检查项(如保护装置测试、接地电阻检测等),你可直接打印用于现场排查,需要吗?


我司是一家集生产、销售于一身的现代化企业。公司在江城哈尼族彝族自治县勐烈镇勐烈大道产业集聚区江城绿色产业创业园10幢,公司一向秉承'客户至上,品质优质的企业精神,坚持创造高科技与人性化的现代空间格局设计,以卓越的设计理念、优异的产品质量、专业完善的服务体系,为客户提供优质的服务。公司拥有专业的技术人员,并以快捷的运送,专业的安装等一条龙服务,为顾客创造品位超凡,优质舒适的空间环境!主要产品有: 普洱本地螺旋输送机、普洱插板闸阀, 精诚所至,金石为开。提供优质产品和服务必定能达到客户的要求!


云南普洱判断刮板输送机电机故障可通过“直观观察(无工具)→ 工具检测(定位) ”两步法,核心是捕捉电机运行中的异常信号(声音、温度、外观等),再结合工具验证故障类型,避免盲目拆解。 1. 直观观察:无需工具,日常巡检即可初步判断通过“看、听、摸、查”四步,快速识别明显故障信号,适合开机前检查和运行中监控。看:外观与启动状态1. 看外观:检查电机外壳是否有烧焦痕迹、油漆变色(高温导致)、接线盒内接线柱是否松动/烧蚀(有发黑、氧化痕迹)、电缆线是否破损(外皮开裂、铜线外露,可能导致短路)。2. 看启动:按下启动按钮后,若电机“嗡嗡响但不转”(可能是绕组短路、缺相或负载卡阻);若电机启动缓慢、转速明显低于正常(可能是绕组匝间短路、轴承卡死);若启动后立即跳闸(可能是漏电、过载或绕组接地)。听:运行声音1. 正常声音:电机运行时是均匀的“嗡嗡”声,无杂响。2. 异常声音:出现“尖锐摩擦声”:可能是电机轴承磨损(滚珠/滚道损坏,导致内外圈摩擦)或端盖与转子摩擦(转子轴弯曲,扫膛)。出现“沉闷嗡嗡声”:可能是电机缺相运行(三相电源缺一相,导致磁场不平衡)或过载(输送量过大,电机负载超标)。出现“火花放电声”:可能是电机绕组短路(绝缘层破损,铜线接触放电),若在接线盒附近,可能是接线柱松动产生火花。摸:表面温度1. 摸外壳:开机运行30分钟后,用手背轻触电机外壳(非散热片),正常温度应≤60℃(手背能长时间接触,不烫手);若温度超过70℃(手背触碰1-2秒就需移开),可能是过载、绕组短路或轴承损坏(摩擦生热)。2. 摸轴承端盖:用手触摸电机两端的轴承端盖,正常温度应≤70℃;若某一端温度明显偏高(如超过80℃),大概率是该端轴承缺油、磨损或卡死。查:辅助部件与工况1. 查减速器:若电机运转正常,但刮板不动,需检查电机与减速器的联轴器(弹性柱销是否断裂、膜片是否破损),若联轴器损坏,电机动力无法传递到减速器,会导致“电机转、刮板不转”。2. 查负载:若电机温度高、声音沉闷,需同步检查刮板是否卡阻(机槽内有异物)、链条是否过紧,这些会导致电机负载超标,引发“假性故障”(非电机本身问题,而是负载过大导致电机异常)。--2. 工具检测:用专业工具定位故障类型当直观观察无法确定故障时,需用万用表、绝缘电阻表等工具检测,适合深入排查(需断电操作,避免触电)。工具1:万用表(测绕组电阻、电源)1. 测三相绕组电阻(判断绕组是否短路/断路):步骤:断开电机电源,拆开接线盒,将万用表调至“欧姆档(Ω)”,分别测量电机三相绕组(U、V、W)的两两之间电阻(U-V、V-W、W-U)。正常:三相电阻值应基本平衡,偏差≤5%(如某电机三相电阻分别为5Ω、5.1Ω、5.2Ω,属正常)。异常:若某两相电阻为0Ω(短路,绝缘层破损,铜线直接接触);若某一相电阻无穷大(断路,绕组导线断裂)。2. 测电源电压(判断是否缺相):步骤:电机通电(不启动),万用表调至“交流电压档(AC 500V)”,测量接线盒内三相电源的两两之间电压(U-V、V-W、W-U)。正常:三相电压均为380V±5%(工业用电),无明显偏差。异常:若某两相电压为0V(如U-V无电压),说明缺相(电源线路断路或开关故障),会导致电机缺相运行,烧毁绕组。工具2:绝缘电阻表(摇表,测绝缘性能)1. 测绕组对地绝缘(判断是否接地漏电):步骤:断开电机电源,拆开接线盒,将绝缘电阻表的“L”端接绕组接线柱(U/V/W任意一相),“E”端接电机金属外壳(接地端),匀速摇动摇表(120转/分钟),读取1分钟后的绝缘电阻值。正常:常温下,低压电机(380V)绝缘电阻≥0.5MΩ;高温、潮湿环境下,需≥0.38MΩ。异常:若绝缘电阻<0.5MΩ(如0.2MΩ),说明绕组受潮(绝缘层吸水)或绝缘层老化破损,会导致漏电(电机外壳带电,触电风险)。2. 测绕组间绝缘(判断绕组间是否短路):步骤:“L”端接U相,“E”端接V相,摇动摇表,正常绝缘电阻≥0.5MΩ;若电阻接近0Ω,说明U、V相绕组间短路。工具3:轴承检测仪(测轴承故障,可选)对于大型电机(功率>15kW),可使用便携式轴承检测仪,贴在轴承端盖处,检测轴承的振动值和温度;若振动值超过设备额定范围(如>4.5mm/s),或温度>80℃,说明轴承磨损严重,需更换。--3. 关键注意事项:避免误判与风险1. 区分“电机故障”与“负载故障”:若电机异常(如温度高、启动不了),需先检查刮板是否卡阻、链条是否过紧,排除负载问题后,再判定是电机本身故障,避免盲目更换电机。2. 断电检测:用万用表、摇表检测时,必须切断电机总电源(拔掉插头或断开断路器),并挂“有人工作,禁止合闸”警示牌,防止触电。3. 防爆电机特殊检查:矿山、化工场景的防爆电机,需额外检查防爆面(端盖、接线盒)是否有裂纹、密封胶圈是否老化,若防爆结构损坏,即使电机能运行,也存在隐患(可能产生电火花引燃环境)。---为帮你更地现场判断,我可以整理一份刮板输送机电机故障判断流程图,将“直观观察(看听摸查)”和“工具检测(万用表/摇表操作)”的步骤可视化,标注每个异常现象对应的故障类型(如“嗡嗡响不转→缺相/绕组短路”),你可直接贴在电机旁,方便巡检时对照,需要吗?


在云南省普洱市采购埋刮板输送机为您服务请认准衡泰重工机械制造(普洱市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:刘女士-【13731735184】)。